در قسمت اول آموزش PLC دلتا ارتباط DVP14SS2 با WPLSoft و یک برنامه ساده X0 به Y0 را بررسی کردیم. حالا باید بفهمیم سیگنال واقعی چگونه از شستی یا سنسور وارد PLC میشود و خروجی Y چگونه یک چراغ، رله واسط یا کنتاکتور را فرمان میدهد. اشتباه در همین بخش میتواند باعث روشننشدن ورودی، آسیبدیدن خروجی یا عملکرد ناخواسته دستگاه شود.
قبل از سیمبندی، کد کامل PLC را بخوانید
عبارت DVP14SS2 بهتنهایی برای طراحی مدار خروجی کافی نیست. در مشخصات خانواده SS2، مدل DVP14SS211R دارای ۸ ورودی دیجیتال و ۶ خروجی رلهای است و مدل DVP14SS211T همان تعداد ورودی و خروجی را با خروجی ترانزیستوری ارائه میکند. حرف انتهایی مدل روی نوع خروجی اثر مستقیم دارد؛ بنابراین نقشهای که برای نسخه R صحیح است، لزوماً برای نسخه T صحیح نیست.
کد کامل روی بدنه PLC، ولتاژ منبع تغذیه، نقشه ترمینالها و دیتاشیت همان مدل را ثبت کنید. استفاده از عکس اینترنتی یک مدل مشابه بهجای نقشه تجهیز نصبشده، روش مطمئنی نیست؛ حتی جای ترمینالهای برخی نسلهای DVP با یکدیگر تفاوت دارد.
X و Y در PLC دلتا چه معنایی دارند؟
در PLCهای سری DVP دلتا، آدرسهای X برای ورودی دیجیتال و آدرسهای Y برای خروجی دیجیتال استفاده میشوند. در DVP14SS2 ورودیها از X0 تا X7 و خروجیها از Y0 تا Y5 نامگذاری شدهاند. این آدرسها در Ladder نیز با همین نام دیده میشوند.
LED جلوی X0 نشان میدهد مدار ورودی X0 جریان مناسب دریافت کرده است. LED خروجی Y0 نیز فرمانشدن خروجی داخلی را نشان میدهد؛ اما روشنشدن LED Y0 بهتنهایی سالمبودن فیوز، تغذیه بار، کنتاکت رله، سیم خروجی و خود عملگر را ثابت نمیکند.
ساختار ورودی دیجیتال و نقش ترمینال S/S
ورودی دیجیتال تنها با رسیدن یک «عدد ۱» فعال نمیشود؛ باید مسیر واقعی جریان الکتریکی میان منبع 24 ولت، ترمینال مشترک S/S، مدار داخلی ورودی، سنسور و ترمینال X بسته شود. DVP-SS2 برای ورودی DC از هر دو روش Sink و Source پشتیبانی میکند و موقعیت اتصال S/S تعیین میکند کدام روش استفاده شود.
ورودی NPN یا Sink
در این آرایش، S/S به مثبت 24 ولت متصل میشود و خروجی سنسور هنگام فعالشدن، X0 را به صفر ولت میکشد.
ورودی PNP یا Source
در این آرایش، S/S به صفر ولت متصل میشود و سنسور هنگام فعالشدن، مثبت 24 ولت را به X0 میرساند.
اگر دنبال نقشه اتصال سنسور به PLC دلتا هستید، دو شکل زیر تفاوت اصلی را نشان میدهند: در NPN، S/S به +24V و در PNP، S/S به 0V متصل میشود. در هر دو، خروجی سیگنال سنسور به X0 میرود؛ رنگ سیمها را با مشخصات سنسور خود تطبیق دهید.
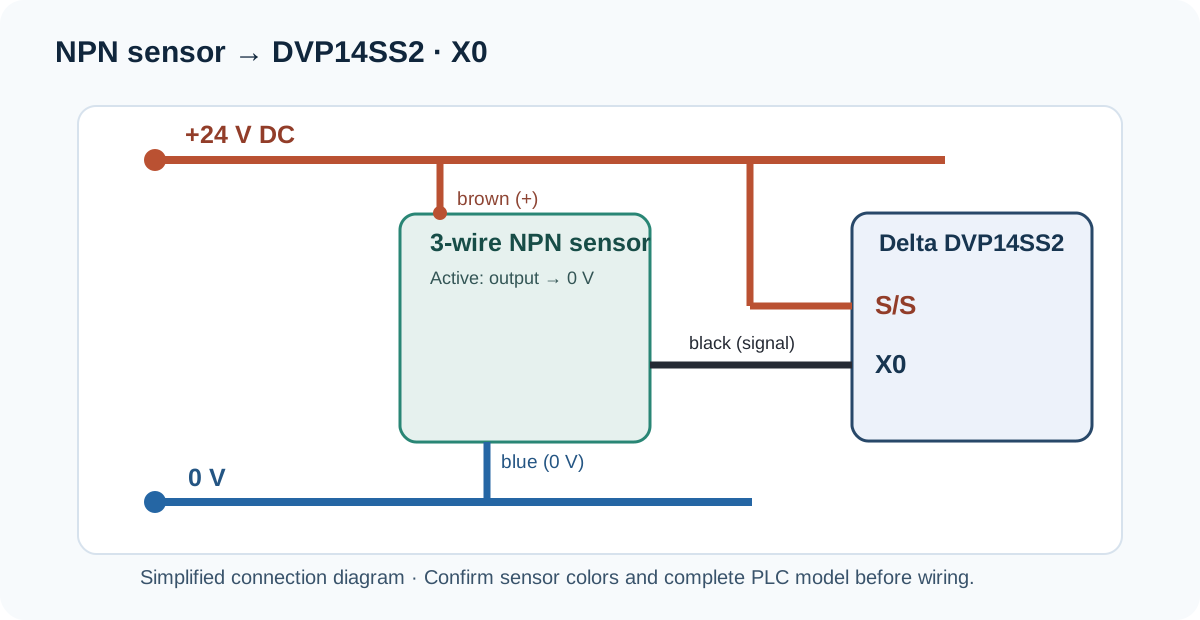
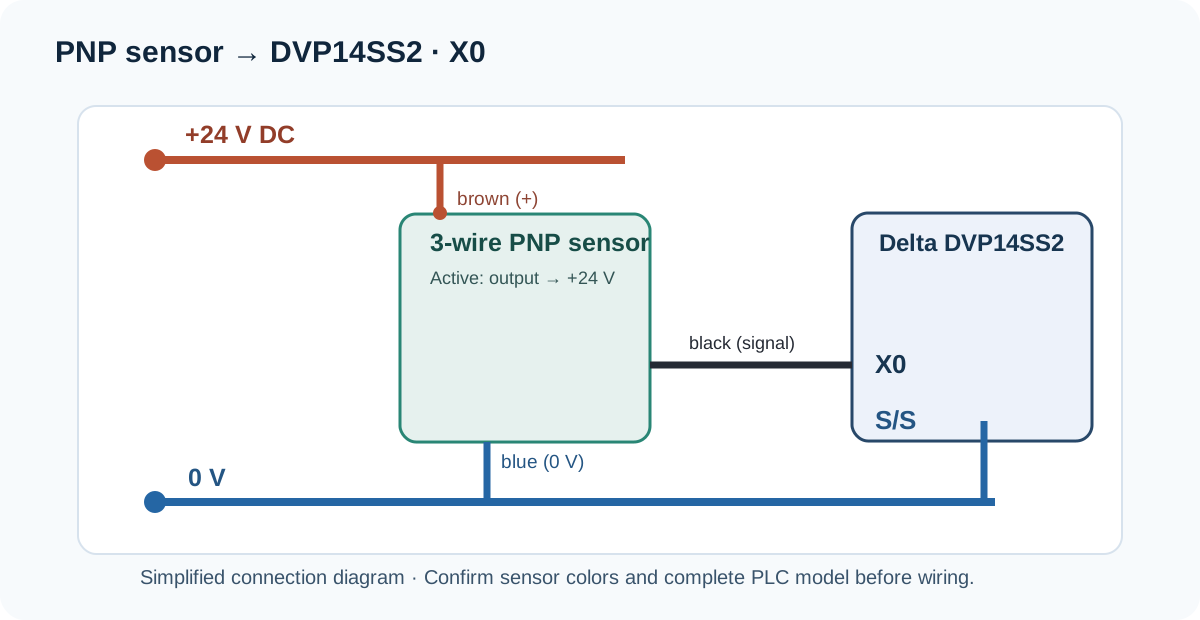
عبارتهای Sink و Source گاهی بر اساس نوع خروجی سنسور و گاهی بر اساس رفتار کارت ورودی بیان میشوند و همین موضوع باعث سردرگمی میشود. بهجای اعتماد به نام، مسیر جریان را روی نقشه دنبال کنید: S/S به کدام قطب متصل است و خروجی سنسور در حالت فعال، X را به کدام قطب وصل میکند؟
سیمبندی سنسور سهسیمه NPN و PNP
در بسیاری از سنسورهای سهسیمه صنعتی، سیم قهوهای برای مثبت تغذیه، سیم آبی برای صفر ولت و سیم مشکی برای خروجی استفاده میشود. این رنگبندی رایج است اما تضمین همیشگی نیست؛ نقشه روی بدنه یا دیتاشیت سنسور مرجع نهایی است.
| نوع سنسور | اتصال S/S | رفتار سیم خروجی | اتصال به PLC |
|---|---|---|---|
| NPN | به +24V | در حالت فعال به 0V وصل میشود | سیم سیگنال به X0 یا ورودی موردنظر |
| PNP | به 0V یا 24G | در حالت فعال +24V میدهد | سیم سیگنال به X0 یا ورودی موردنظر |
برای شستی خشک نیز همین اصل برقرار است. در مدار PNP میتوان یک سمت شستی را به +24V و سمت دیگر را به X0 متصل کرد، بهشرط اینکه S/S به 0V وصل باشد. در مدار NPN جهت قطبها برعکس میشود. انتخاب کنتاکت باز یا بسته باید با تحلیل خطر دستگاه هماهنگ باشد؛ بهخصوص ورودی Stop و مدارهای ایمنی را نباید صرفاً مانند یک شستی Start معمولی طراحی کرد.
چرا LED ورودی روشن نمیشود؟
- S/S به قطب مناسب متصل نشده یا اتصال آن قطع است.
- نوع سنسور NPN/PNP با آرایش ورودی تطابق ندارد.
- صفر ولت منبع سنسور و PLC مرجع مشترک مناسبی ندارند.
- سیم خروجی سنسور اشتباه شناسایی شده یا خود سنسور تغذیه ندارد.
- سیگنال به ترمینال دیگری رسیده ولی در برنامه X0 مانیتور میشود.
- ولتاژ ورودی در محدوده تشخیص PLC نیست یا سیم دارای افت و اتصال نامطمئن است.
تفاوت خروجی رلهای و ترانزیستوری DVP14SS2
خروجی PLC منبع توان نامحدود نیست. نوع خروجی مشخص میکند چه ولتاژ و باری را میتوان فرمان داد، سرعت قطعووصل چقدر است و چه حفاظتهایی لازم است. قبل از اتصال، جریان راهاندازی و جریان ماندگار بار را با ظرفیت خروجی همان مدل مقایسه کنید.
| ویژگی | خروجی رلهای R | خروجی ترانزیستوری T |
|---|---|---|
| نوع بار | امکان کنترل AC یا DC در محدوده مجاز کنتاکت | بار DC با قطببندی مشخص |
| سرعت کلیدزنی | کمتر؛ مناسب فرمانهای معمولی | بیشتر؛ مناسب پالس و قطعووصل سریع در محدوده مدل |
| عمر مکانیکی | کنتاکت مکانیکی و دارای عمر قطعووصل | بدون کنتاکت مکانیکی |
| مدار مشترک | در 14SS2، Y0 تا Y2 با C0 و Y3 تا Y5 با C1 | در مدل T، ترمینالهای UP و ZP مطابق نقشه سازنده |
| حفاظت بار القایی | دیود هرزگرد برای DC یا اسنابر/محافظ مناسب برای AC | دیود و حفاظت متناسب با قطببندی و دستورالعمل مدل |
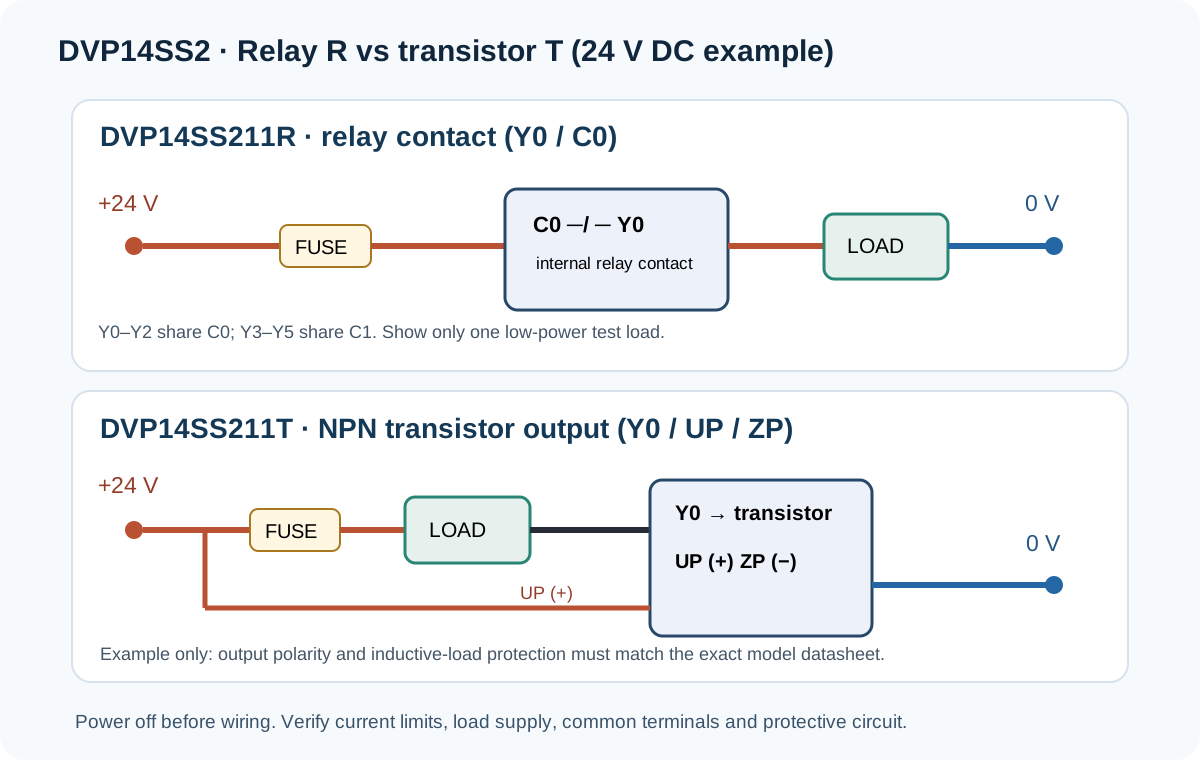
خروجی رلهای DVP14SS211R
در نسخه رلهای، طبق دستورالعمل SS2 خروجیهای Y0 تا Y2 از ترمینال مشترک C0 و خروجیهای Y3 تا Y5 از C1 استفاده میکنند. جداشدن گروههای مشترک امکان تقسیم مدارها را میدهد، اما هر گروه باید با نقشه و حفاظت صحیح سیمبندی شود. برای بوبین DC، دیود هرزگرد مناسب روی بوبین به کاهش ولتاژ برگشتی کمک میکند؛ برای بار AC باید از روش حفاظتی مناسب همان بار استفاده شود.
خروجی ترانزیستوری DVP14SS211T
در نسخه ترانزیستوری، خروجی فقط برای مدار DC و با قطببندی تعیینشده طراحی شده است. ترمینالهای UP و ZP باید دقیقاً طبق نقشه سازنده متصل شوند. خروجی ترانزیستوری برای فرمان سریع مناسبتر است، ولی اشتباه در قطببندی یا عبور جریان بیش از حد میتواند خروجی را آسیب بزند. برای بارهای بزرگتر، خروجی PLC تنها بوبین یک رله واسط یا ورودی کنترل تجهیز مناسب را فرمان میدهد.
تمرین عملی: تست X0 و Y0 بدون بار قدرت
این تمرین ادامه برنامه ساده قسمت قبل است. هدف فقط مشاهده مسیر سیگنال است و نباید روی دستگاه در حال کار یا خروجی متصل به بار خطرناک انجام شود.
- کد کامل PLC و نوع خروجی R یا T را از روی پلاک ثبت کنید.
- برق را قطع و مدار آزمایشی ورودی را بر اساس NPN یا PNP انتخاب کنید.
- S/S را به قطب درست متصل و شستی یا سنسور آزمایشی را به X0 وصل کنید.
- برای Y0 فقط از چراغ تست یا رله واسط کممصرف و حفاظتشده استفاده کنید.
- پس از کنترل اتصالها، تغذیه را برقرار و PLC را در وضعیت مجاز RUN قرار دهید.
- در WPLSoft مانیتورینگ آنلاین را فعال کنید و شستی X0 را تغییر دهید.
- LED فیزیکی X0، وضعیت X0 در نرمافزار، منطق Ladder و LED Y0 را بهترتیب بررسی کنید.
- ولتاژ یا وضعیت بار خروجی را با مولتیمتر مناسب و روش ایمن کنترل کنید.
برای اینکه نتیجه تست قابل تکرار باشد، در یک برگه چهار حالت «سنسور خاموش/روشن» و «LED و مانیتور X0 خاموش/روشن» را ثبت کنید. اگر این دو با هم تطابق ندارند، ابتدا سیم سیگنال، اتصال S/S و نوع NPN/PNP را بررسی کنید؛ سپس سراغ منطق خروجی بروید.
اگر X0 در نرمافزار روشن میشود ولی Y0 نه، مشکل در منطق، وضعیت PLC یا شرطهای برنامه است. اگر LED Y0 روشن میشود اما بار عمل نمیکند، مسیر عیبیابی از ترمینال خروجی، مشترک C0/C1 یا UP/ZP، فیوز، تغذیه بار، رله واسط و سیمکشی ادامه پیدا میکند.
جدول عیبیابی سریع ورودی و خروجی PLC دلتا
| نشانه | بررسیهای اصلی |
|---|---|
| LED سنسور روشن است ولی X0 خاموش است | نوع NPN/PNP، اتصال S/S، مرجع 0V، سیم سیگنال و شماره ترمینال را بررسی کنید. |
| LED X0 روشن است ولی در WPLSoft تغییر نمیکند | مدل پروژه، حالت Online، آدرس مشاهدهشده و ارتباط با CPU صحیح را کنترل کنید. |
| X0 تغییر میکند ولی Y0 فرمان نمیگیرد | وضعیت RUN، شرطهای Ladder، Force، اینترلاک و دستورهای Reset یا Override را بررسی کنید. |
| LED Y0 روشن است ولی رله واسط عمل نمیکند | نوع خروجی، C0/C1 یا UP/ZP، ولتاژ بار، فیوز، قطببندی و سلامت سیم را اندازهگیری کنید. |
| خروجی هنگام قطع بار آسیب میبیند یا نویز ایجاد میشود | حفاظت بار القایی، دیود هرزگرد، اسنابر، مسیر کابل، اتصال زمین و جداسازی کابل قدرت را بازبینی کنید. |
| ورودی بهصورت ناپایدار روشن و خاموش میشود | نویز، اتصال شل، افت ولتاژ، کنتاکت معیوب، زمان فیلتر ورودی و مسیر کابل را بررسی کنید. |
چکلیست پایان آموزش
- مدل کامل CPU و نوع خروجی R یا T مشخص شده است.
- آدرسهای X0 تا X7 و Y0 تا Y5 با ترمینالهای واقعی تطبیق داده شدهاند.
- نوع سنسور NPN یا PNP و مسیر جریان ورودی مشخص است.
- S/S بر اساس نقشه صحیح به +24V یا 0V متصل شده است.
- مشترک خروجی C0/C1 یا UP/ZP با مدل PLC تطابق دارد.
- بار قدرت مستقیم به خروجی PLC متصل نشده است.
- حفاظت بار القایی و قطع اضطراری مستقل بررسی شدهاند.
- LEDهای فیزیکی با مانیتورینگ آنلاین WPLSoft مقایسه شدهاند.
پرسشهای متداول
تفاوت X و Y در PLC دلتا چیست؟
X نشاندهنده ورودی دیجیتال و Y نشاندهنده خروجی دیجیتال است. ورودی وضعیت سنسور یا شستی را دریافت میکند و خروجی پس از اجرای منطق برنامه، فرمان را به مدار واسط یا عملگر میفرستد.
برای سنسور PNP ترمینال S/S به کجا متصل میشود؟
در آرایش متداول DVP-SS2، S/S به صفر ولت یا 24G وصل میشود و خروجی PNP هنگام فعالشدن +24V را به X میرساند. با این حال نقشه همان مدل PLC و دیتاشیت سنسور باید مرجع نهایی باشد.
آیا خروجی رلهای سریعتر از ترانزیستوری است؟
خیر. خروجی ترانزیستوری معمولاً برای کلیدزنی سریع و پالس مناسبتر است. خروجی رلهای برای فرمانهای معمولی و بارهای AC یا DC انعطاف بیشتری دارد، اما کنتاکت مکانیکی آن محدودیت سرعت و عمر دارد.
چرا Y0 در نرمافزار روشن است اما تجهیز کار نمیکند؟
روشنبودن Y0 فقط نتیجه منطق برنامه را نشان میدهد. نوع خروجی، ترمینال مشترک، منبع تغذیه بار، فیوز، رله واسط، سیمکشی و خود تجهیز باید جداگانه بررسی شوند.
ادامه مسیر آموزش PLC دلتا
این مقاله بخشی از نقشه راه آموزش PLC دلتا است. در مرحله بعد، آدرسها و حافظههای X، Y، M، T، C و D در PLC دلتا را همراه با مثال WPLSoft بررسی کنید. برای انتخاب CPU متناسب با تعداد ورودی و خروجی پروژه نیز میتوانید از ابزار انتخاب PLC دلتا استفاده کنید.
برای مشاهده یک کاربرد واقعی PLC و HMI دلتا، پروژه اتوماسیون دستگاه آبشیرینکن را ببینید. خدمات طراحی و اجرای برنامه نیز در صفحه برنامهنویسی PLC صنعتی توضیح داده شده است.